精密鑽頭製造技術發展 尖角角度如何影響材料切削效率指南
在精密製造的領域中,選擇正確的鑽頭不僅是為了完成孔洞,更是為了在特定材料與深度需求下達成效率與精度的平衡。
關鍵要點: 1. 鑽頭直徑與深度的變化範圍極廣,從微米級到大型工業級皆有。 * 鑽頭尖角角度(Point Angle)會直接影響材料切削的效率與工具壽命。 * 針對不同材質,如軟塑料或鋼材,需選擇最適切削角度。 * 在極小尺寸需求下,實心硬質合金鑽頭是關鍵解決方案。
鑽頭直徑與深度的製造範疇為何?
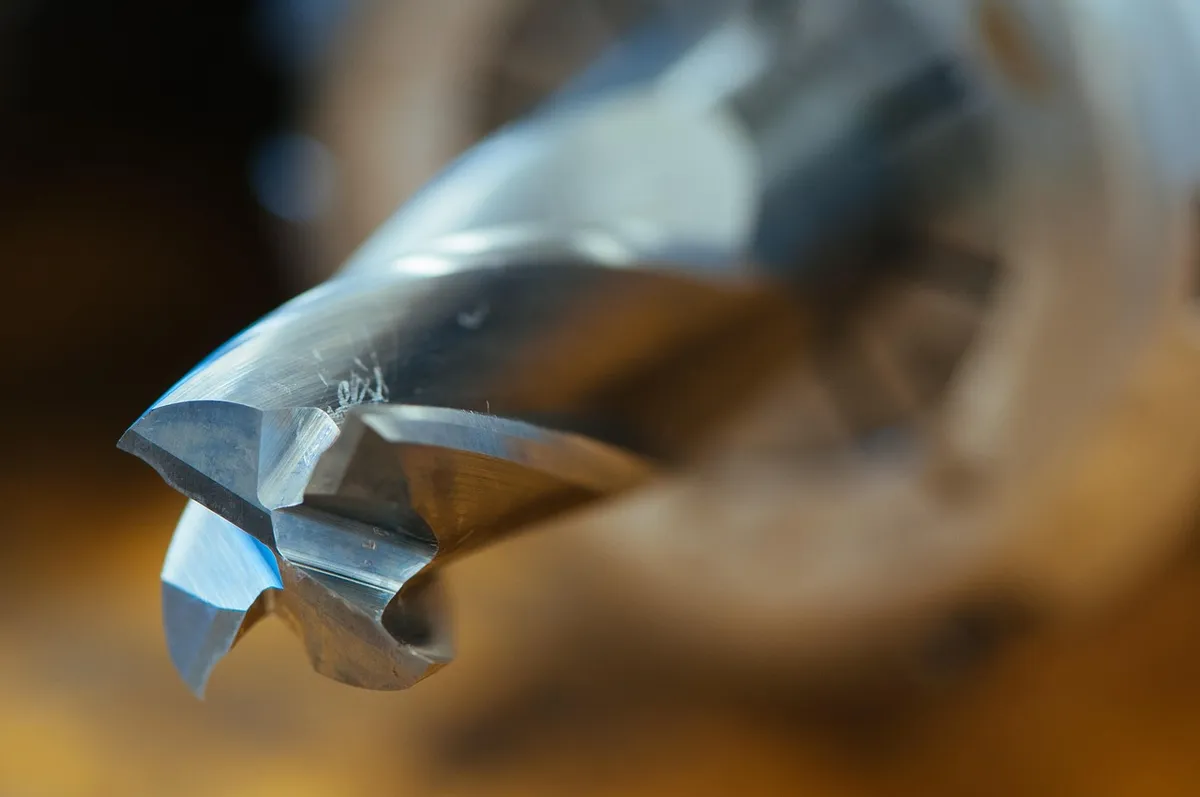
在操作大型機械或進行微型零件加工時,觀察鑽頭的尺寸範圍是第一步。拿起一支標準螺旋鑽頭,你會發現其應用範圍從極細微的直徑到極大的尺寸皆有覆蓋。
對於特定用途的工具,例如用於深孔鑽削中等至大直徑孔洞的工具,其直徑範圍約在 19 mm 至 102 mm 之間。了解這些技術細節,能幫助工程師在設計製程時做出正確的工具規劃。
尖角角度如何影響切削效能? 精密鑽頭製造技術發展
在木工坊或金屬加工廠,拿起不同角度的鑽頭進行測試時,你會發現切削感截然不同。尖角角度是決定工具在特定材料中表現的關鍵。
最常見的螺旋鑽頭(通常在五金行販售)具有 118 度的尖角,這對於木材、金屬、塑料及大多數其他材料都是可以接受的。然而,這種通用型角度在面對特定材料時,表現通常不如使用該材料的最佳角度。
針對不同材質,角度的選擇具有明確的技術邏輯: 1. 較具侵略性的 90 度角:適合於非常柔軟的塑料等材料。 2. 較淺的 150 度角:適合於鑽削鋼材或其他較硬的材料。 3. 通用的 118 度角:作為多用途的標準。
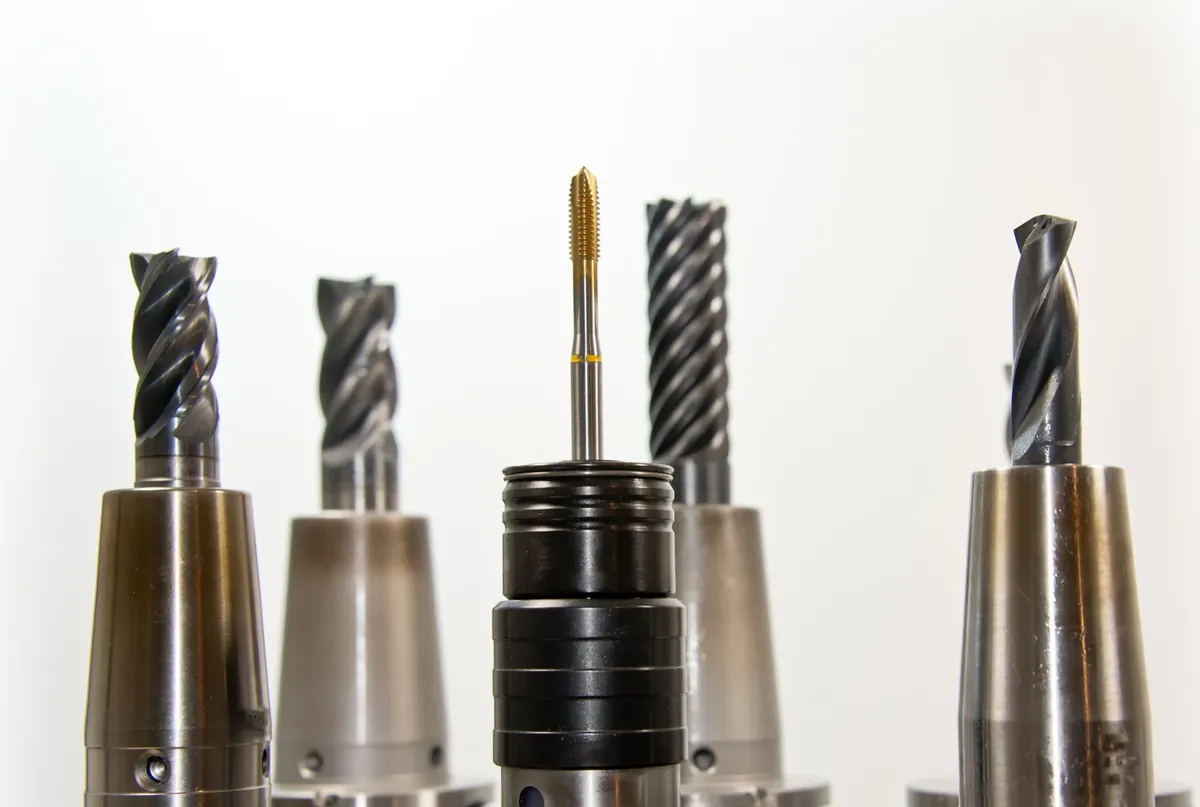
在處理硬質材料時,使用 90 度角可能會導致工具迅速磨損,因此在選擇時必須考慮材料硬度。
| 尖角角度 | 適用材料類型 | 性能特性 |
|---|---|---|
| 90 度 | 極軟塑料等材料 | 具侵略性,但在硬質材料中易磨損 |
| 150 度 | 鋼材及強韌材料 | 較淺的角度適合處理高強度材料 |
我曾觀察過在處理鋼材時,若使用角度過大的鑽頭,工具損耗的速度會非常明顯,這證明了選擇正確角度的重要性。
隨著技術發展,鑽頭該如何選擇合適的材料? 在實驗室或高精密加工中心,觀察不同材質的複合結構可以發現,材料的結合技術決定了工具的強度。
某些鑽頭結構包含一層直徑約 0.5 mm 的鑽石顆粒層,這些顆粒以燒結質量形式結合在碳化鎢支撐體上。這種結構結合了硬度與支撐力,是精密工具製造工藝演進的重要部分。
對於不同深度的需求,工具的結構也隨之演進。例如,可更換式鑽頭通常用於孔深不超過直徑 5 倍的孔洞中。而某些專業工具則具備更強的深度能力,能夠切削到約 10 倍直徑的深度。
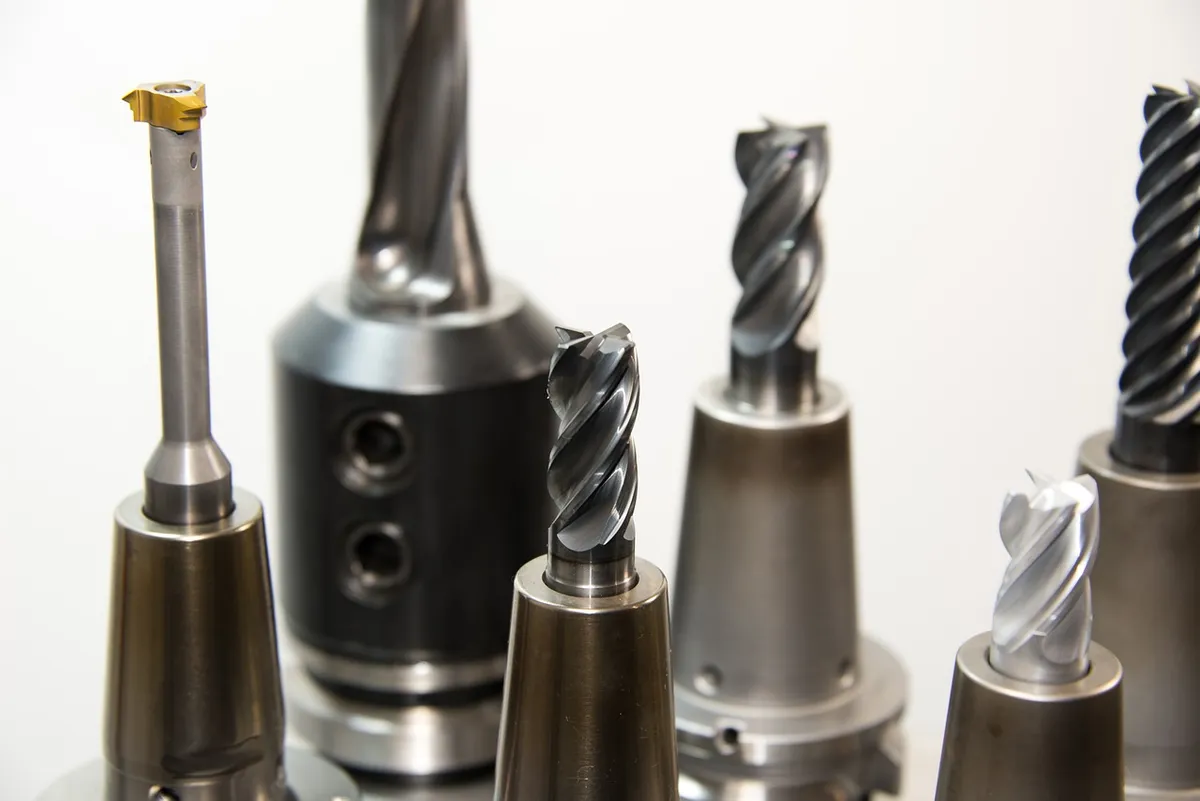
在進行精密鑽頭製造技術發展的討論時,必須考慮到材料與深度的限制。
針對不同深度的孔洞如何選擇工具?
在工業現場,面對不同深度的孔洞需求,工程師必須根據孔徑與深度的比例來決定工具。
不同的工具設計對應著不同的深度限制。例如,某些特定類型的鑽頭設計用於深孔鑽削,其直徑範圍約在 19 mm 至 102 mm 之間。此外,索引式鑽頭(Indexable drill bits)通常用於孔深不超過直徑 5 倍的孔洞。
在選擇工具時,需要考慮以下步驟與檢查點: 1. 確認孔徑需求:例如印刷電路板可能需要小於 1 mm 的實心硬質合金鑽頭。 2. 評估孔深比例:判斷是否需要使用具備高深度切削能力的專業工具。 3. 檢查材料硬度:確保所選角度(如 150 度或 90 度)與材料特性相符。 4. 最後確認:檢查工具的耐用度是否能滿足預期的加工深度。
在進行深孔加工時,若使用不符合深寬比的工具,可能會導致工具斷裂或精度喪失。
鑽頭性能提升的製程優化與限制
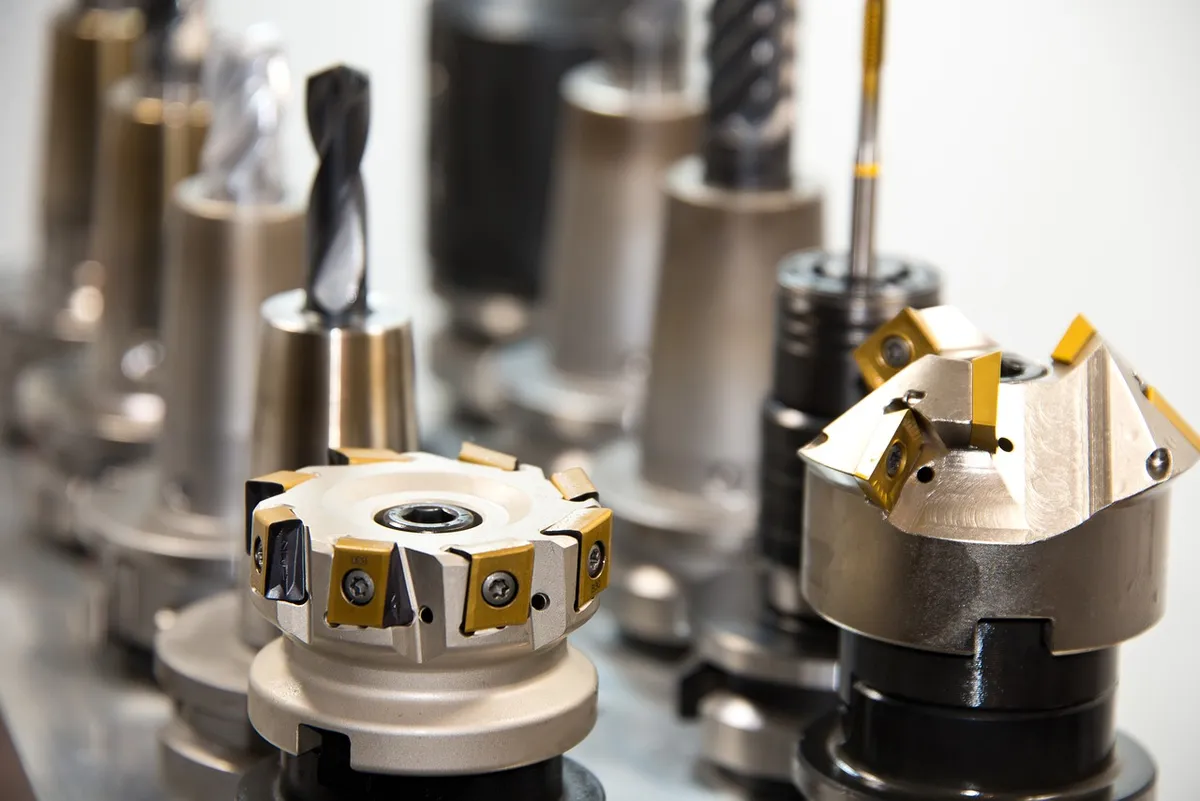
在生產線的品質檢驗中,了解工具的極限是確保製程穩定的關鍵。
雖然技術不斷進步,但工具的效能仍受限於物理條件。例如,某些鑽頭的直徑範圍極廣,從 0.051 mm 到 88.900 mm,而某些大型鑽頭的直徑甚至可達 150 mm 至 360 mm,深度可達 22 m。
在討論鑽頭性能提升的製程優化時,必須注意以下限制: 2. 尺寸限制:在極小尺寸下,很難安裝硬質合金鑲片,因此必須轉換為實心硬質合金材質。 * 磨損限制:使用不適用的角度(如在硬質材料中使用 90 度角)會導致工具壽命縮短。 * 深度限制:工具的深度能力受限於其結構設計與直徑比例。
如果工具的設計超出了其物理限制,例如在不適合的材料上使用特定角度,則無法達到預期的精確度。
- 本文將探討精密鑽頭製造技術發展的關鍵要素,說明不同直徑與角度如何影響切削性能,並比較不同材質與深孔需求下的工具選擇。對於需要處理微小直徑或特定深度的專業人士,理解這些技術細節至關重要。
- 螺旋鑽頭的直徑範圍從 0.051 mm 到 88.900 mm 不等,長度甚至可達 650 mm。在進行特定加工時,了解這些尺寸規格是確保工具能與機器設備匹配的基礎。
- 對於需要處理極小孔徑的產業,例如印刷電路板製造,通常需要大量直徑小於 1 mm 的孔洞,在這種極小尺寸下,由於很難安裝硬質合金鑲片,因此通常會使用實心硬質合金鑽頭。此外,像是用於深孔鑽削的工具,其直徑範圍與深度需求也與一般工具不同。
同一主題也稱為鑽頭製造工藝演進。
同一主題也稱為塗層技術對工具性能影響。
同一主題也稱為精密工具製造流程。
同一主題也稱為鑽頭材料與表面處理。
這裡也包含高精度鑽頭製造技術革新。
這裡也包含先進塗層技術在切削工具中的應用。
相關文章


評論 0