Precisie bit productie techniek: tips voor micro-industrie
Een handmatige boormachine staat op de werkbank, klaar voor een precisiewerk waarbij de kleinste afwijking al een probleem vormt.
De precisie bit productie techniek draait om het selecteren van het juiste materiaal en de exacte geometrie voor specifieke industriële toepassingen.
In sectoren zoals de productie van printplaten, waar gaten met diameters kleiner dan 1 mm nodig zijn, worden massieve hardmetalen boren gebruikt omdat het lastig is om in zulke kleine formaten koppen te monteren.
Dit artikel bespreekt de ontwikkeling van boortechnieken en de invloed van geometrie op de prestaties. 1. Het belang van materiaalgebruik bij extreem kleine diameters. 2. De rol van puntengrijs in de effectiviteit van de boor. 3. Vergelijking tussen verschillende boormethoden en materiaalbehandelingen.
Waarom zijn massieve boren essentieel voor micro-industrie?
Een fijnmechanicus houdt een minuscule boor vast met een pincet, terwijl de focus ligt op de uiterste nauwkeurigheid. In de productie van printplaten is de precisie bit productie techniek cruciaal omdat men daar vaak werkt met gaten met een diameter van minder dan 1 mm.
Bij deze extreem kleine afmetingen is het technisch zeer uitdagend om losse hardmetalen punten te monteren. Daarom worden in deze specifieke industrieën massieve hardmetalen boren gebruikt om de structurele integriteit te waarborgen.
De keuze voor een massief instrument is hier geen luxe, maar een noodzaak voor de stabiliteit van het proces.
Hoe beïnvloedt de punthoek de effectiviteit van het gereedschap?
Een ambachtsman kijkt naar de scherpte van de punt voordat hij de boormachine inschakelt. De ontwikkeling van bit maakproces heeft geleid tot verschillende standaard hoeken die elk een specifiek doel dienen.
De meest gangbare spiraalboor, die vaak in de bouwmarkt wordt verkocht, heeft een puntengraad van 118 graden.
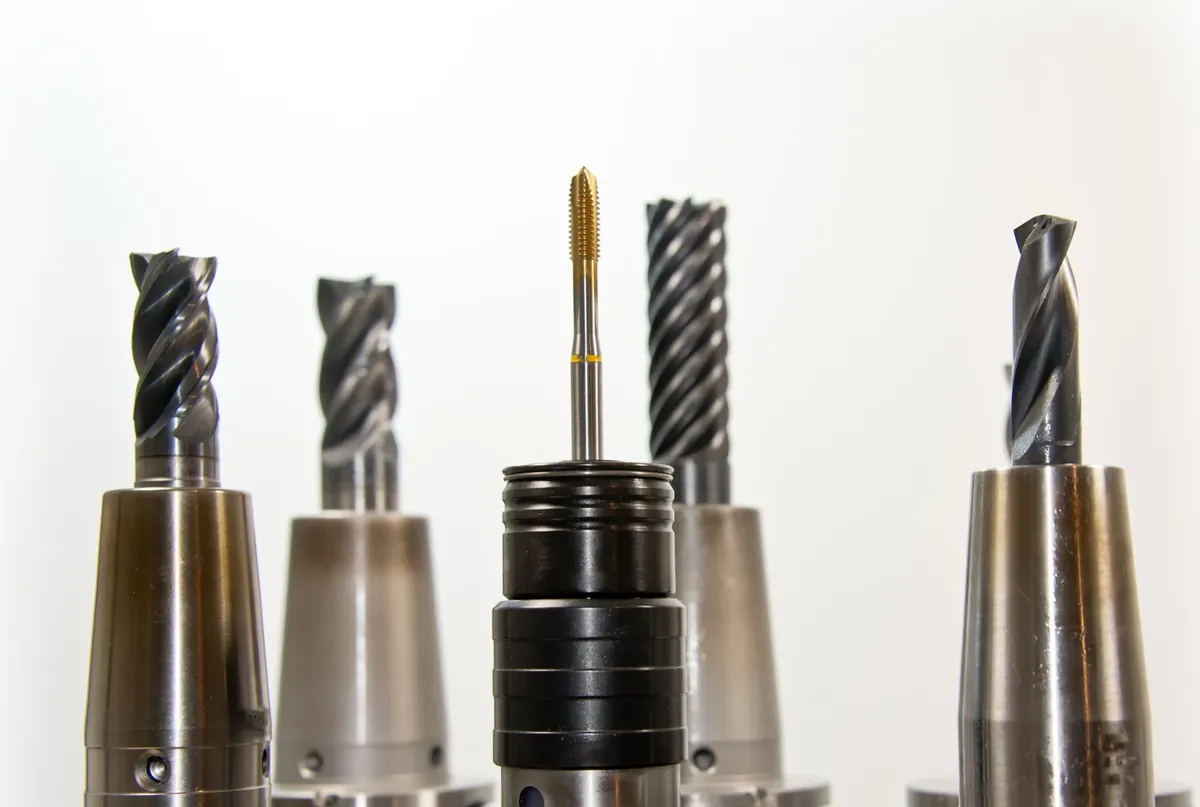
Deze hoek is acceptabel voor het boren in hout, metaal, kunststof en de meeste andere materialen, hoewel het niet even goed presteert als een hoek die specifiek voor het materiaal is geoptimalceerd.
Een agressievere hoek van 90 graden is geschikt voor zeer zachte kunststoffen en andere zachte materialen. Echter, bij het gebruik in harde materialen zal een dergelijke punt snel slijten.
Een vlakkere hoek, zoals 150 graden, is juist weer uitermate geschikt voor het boren in staal en andere taaiere materialen. De juiste keuze bepaalt hoe lang het gereedschap meegaat en hoe schoon het gat wordt.
Wat zijn de mogelijkheden voor diepe gaten en grote diameters?
Een zware industriële boormachine wordt gepositioneerd om een diep gat in een metalen blok te maken. De coating technologie gereedschap en de vorm van de boor bepalen de effectiviteit bij diepe boringen.
Voor diepe gaten van middelgrote tot grote diameters, met een diameter tussen de 19 en 102 mm, worden specifieke boren gebruikt. Bij indexeerbare boren is de diepte van het gat meestal beperkt tot ongeveer 5 keer de diameter van de boor.
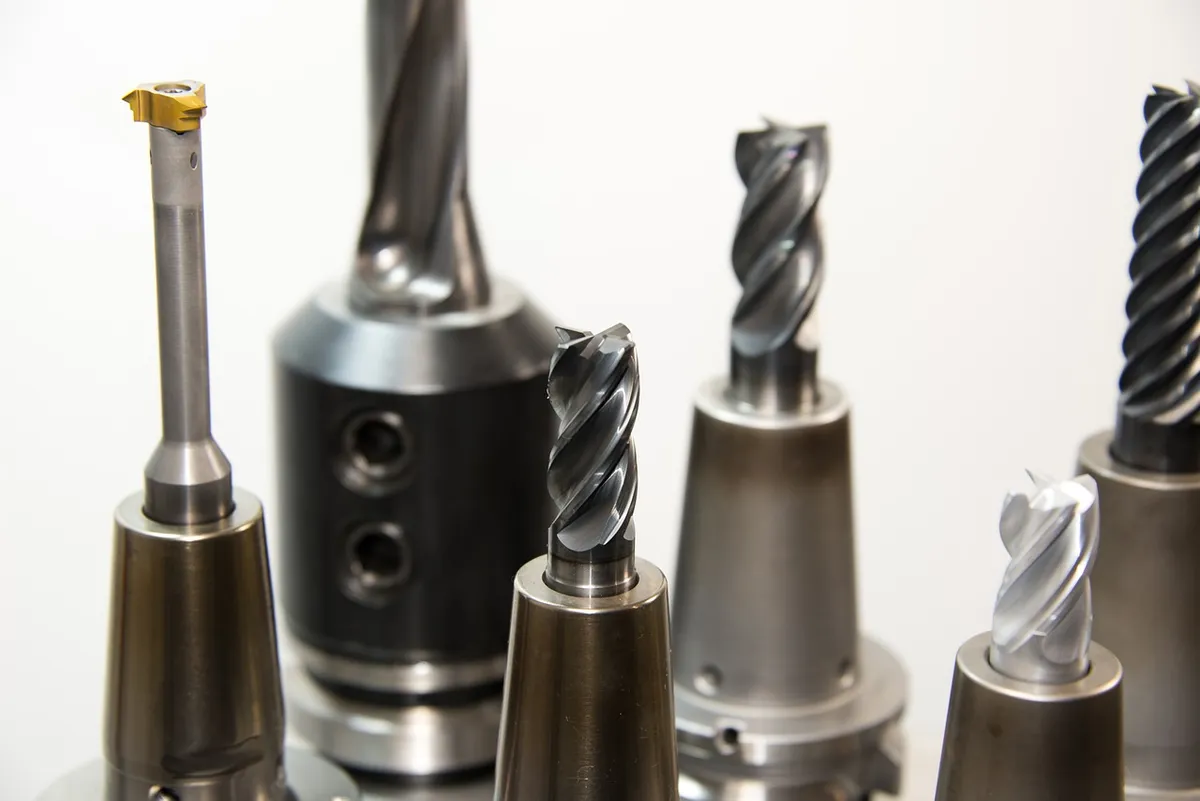
In andere industriële contexten kunnen boren diameters bereiken van 150 tot 360 mm, met dieptes die variëren van 300 mm tot wel 22 meter. De precisie gereedschap verbetering zorgt ervoor dat dergelijke enorme machines toch met hoge toleranties kunnen werken.
| Type toepassing | Typische diameter / diepte |
|---|---|
| Micro-industrie (Printplaten) | < 1 mm |
| Middelgrote industriële gaten | 19 – 102 mm |
| Grote industriële boringen | 150 – 360 mm |
Hoe ziet een diamantlaag eruit op een hardmetalen basis?
Een technicus inspecteert een glanzende boorkop onder een vergrootglas. De tooltechniek coating effect is zichtbaar in de lagen die op het basismateriaal zijn aangebracht.
Een diamantlaag bestaat uit een laag diamantdeeltjes, doorgaans ongeveer 0,5 mm dik, die als een gesinterde massa aan een wolfraamcarbide drager is bevestigd. Dit zorgt voor een combinatie van extreme hardheid en structurele stevigheid.
De coatingtechniek dient om de wrijving te verminderen en de levensduur van de boorkop te verlengen. Dit is essentieel bij materialen die de coating anders direct zouden afbreken.
Hoe worden verschillende boormaterialen en formaten vergeleken?
Een magazijnmedewerker sorteert verschillende boren op basis van hun lengte en breedte. De vergelijking tussen verschillende types laat zien hoe de gereedschapstechniek vooruitgang heeft geboekt.
Spiraalboren hebben een breed scala aan mogelijkheden, met diameters variërend van 0,051 tot 88,900 mm en lengtes tot 650 mm. Dit laat de enorme reikwijdte van standaard boortechnieken zien.
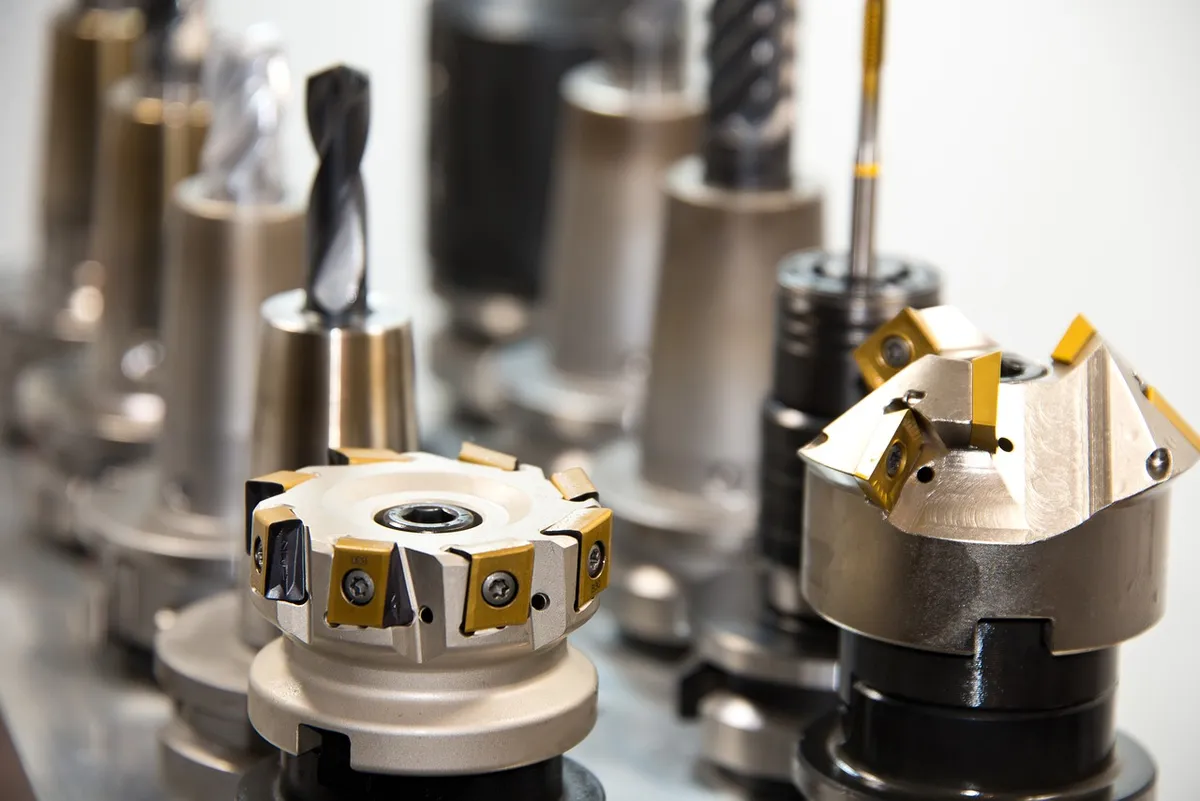
Brad-point boren zijn daarentegen vaak verkrijgbaar in kleinere diameters, variërend van 3 tot 16 mm. De keuze tussen deze types hangt volledig af van het gewenste eindresultaat en het type werkstuk.
Ik heb zelf gezien hoe een verkeerde puntengraad de hele productie van een dunne plaat kan verstoren.
De beperking van deze technieken is dat een algemene hoek zoals 118 graden nooit de optimale prestatie levert voor elk specifiek materiaal.
Precisie bit productie techniek
Hetzelfde onderwerp heet ook Ontwikkeling bit maakproces.
Dit deel behandelt ook Bit productie evolutie.
Dit deel behandelt ook Coating invloed op prestatie.
Bit productie evolutie
Gerelateerd
- Hoe beïnvloedt een nieuwe naam de identiteit?
- Hoe werkt een bedrijfsovertname gereedschap in de praktijk?
Hoe beïnvloedt de handmatige boormachine de precisie? De handmatige boormachine vereist een zeer zorgvuldige handeling bij het boren van kleine onderdelen. Het stabiliseren van de minuscule boor is cruciaal om afwijkingen te minimaliseren, zeker wanneer de diameter onder de 1 mm valt. De operator moet de juiste druk en snelheid hanteren om de structuur van het werkstuk niet te beschadigen. Dit is een directe toepassing van de noodzaak van stabiliteit die bij massieve boren wordt benadrukt.
Wanneer is een agressievere puntengraad wenselijk? Een agressievere hoek van 90 graden is geschikt voor zachte materialen, maar dit brengt een risico met zich mee. Bij het boren in harde materialen zal deze punt snel slijten, wat de levensduur van het gereedschap verkort. Dit staat in contrast met de vlakkere hoeken die beter bestand zijn tegen taaie materialen.
De keuze van de boor, of het nu gaat om een spiraalboor of een brad-point boor, moet altijd aansluiten bij de vereiste eindafwerking. De handmatige boormachine maakt de directe interactie tussen de operator en het gereedschap zeer voelbaar, wat zowel een voordeel als een beperking kan zijn bij het bereiken van de hoogste toleranties.
De coatingtechniek, die de wrijving vermindert, helpt de levensduur van de boorkop te verlengen, ongeacht of de boor handmatig of machinaal wordt bediend. Dit principe van wrijvingsreductie is van toepassing op alle beschreven boorprocessen.
Veelgestelde vragen
Welke hoek is het best voor staal?
Wat is de dikte van een typische diamantlaag?
Gerelateerde berichten
Hoe beïnvloedt een nieuwe naam de identiteit?
Hoe werkt een bedrijfsovertname gereedschap in de praktijk?
Houtbewerking gereedschap online: Beste overzicht selectie
Hoe wordt een verbinding opgezet in een technisch netwerk?
Populaire berichten

Accugereedschap 2026: Kies het beste platform voor jou
Beste tips voor het onderhoud van hand- en elektrische tools

Boormachines 2026: De 5 beste keuzes voor beginners
Reacties 0