精密ビット製造技術の進化コーティング技術と工具性能の解説ガイド
精密な穴あけ作業において、ビットの形状や素材の選択は作業の成否を分ける決定的な要素となります。
本記事では、精密ビット製造技術の進化と、素材や角度の特性が工具性能に与える影響について解説します。用途に応じた適切なビットの選び方、先端角の違いによる使い分け、そして極小径ビットにおける素材の重要性について、具体的な数値を用いて詳しく見ていきます。
* 用途に応じた先端角の選択 * 極小径における超硬ビットの役割 * 素材と形状による性能の違い
精密ビット製造技術の進化と先端角の使い分け
夕暮れの作業場で、指先に伝わる金属の冷たさを感じながら、精密ビット製造技術の進化コーティング技術と工具性能の解説ガイドを手に先端角を凝視する。
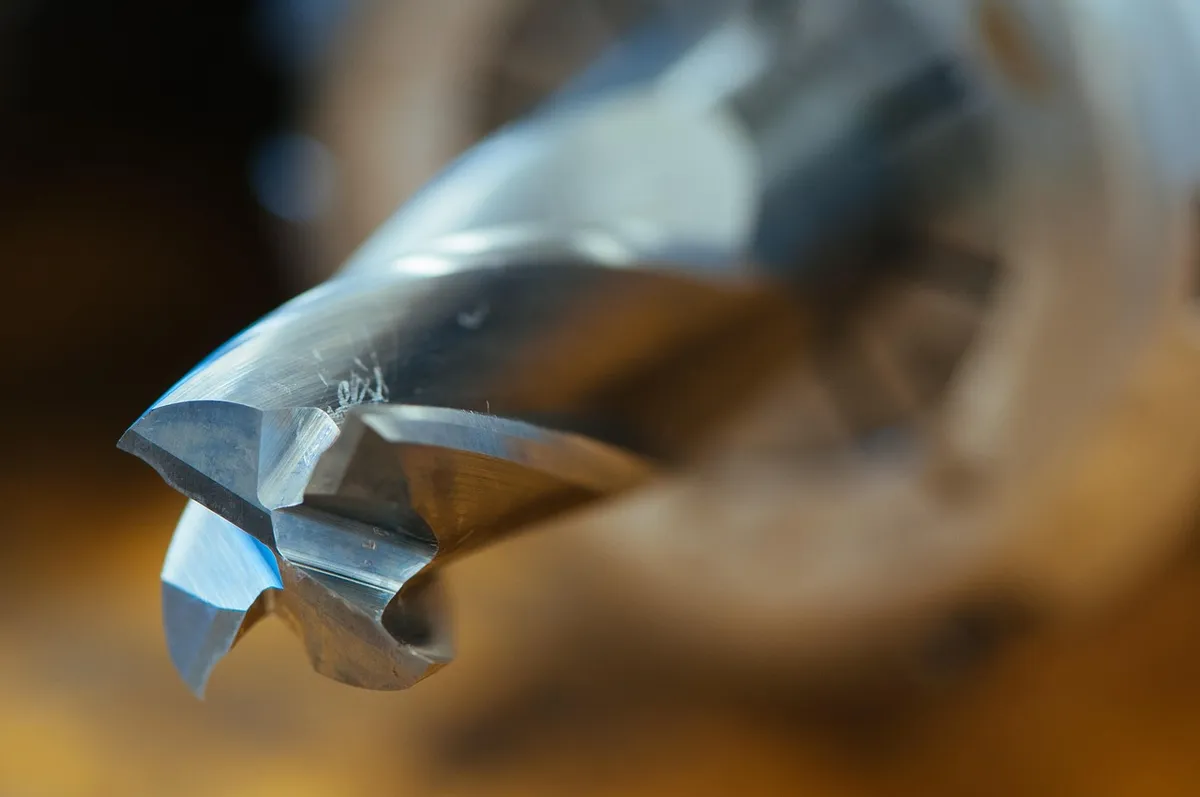
作業台の上でドリルビットを手に取り、その先端の角度を凝視する場面を想像してください。素材によって最適な角度は異なり、それを理解することが精密な穴あけへの第一歩となります。
一般的なホームセンターなどで販売されている最も一般的なねじれドリルビットは、先端角が118度です。この角度は木材、金属、プラスチックなど、ほとんどの素材に対して汎用的に使用できます。しかし、素材ごとに最適化された角度を使用する場合と比較すると、必ずしも最高の性能を発揮できるわけではありません。
より攻撃的な90度のような角度は、非常に柔らかいプラスチックなどの素材に適していますが、硬い素材に使用すると摩耗が早まるという特性があります。一方で、150度のような浅い角度は、鋼鉄のようなより強靭な素材の穴あけに適しています。このように、精密ビット製造技術の進化は、特定の用途に特化した角度の設計を可能にしてきました。
- 刃先の形状を設計する
- 熱処理による硬度調整を行う
- 研磨工程で最終的な角度を仕上げる
極小径の工具において、コーティング技術と性能はなぜ重要なのか?
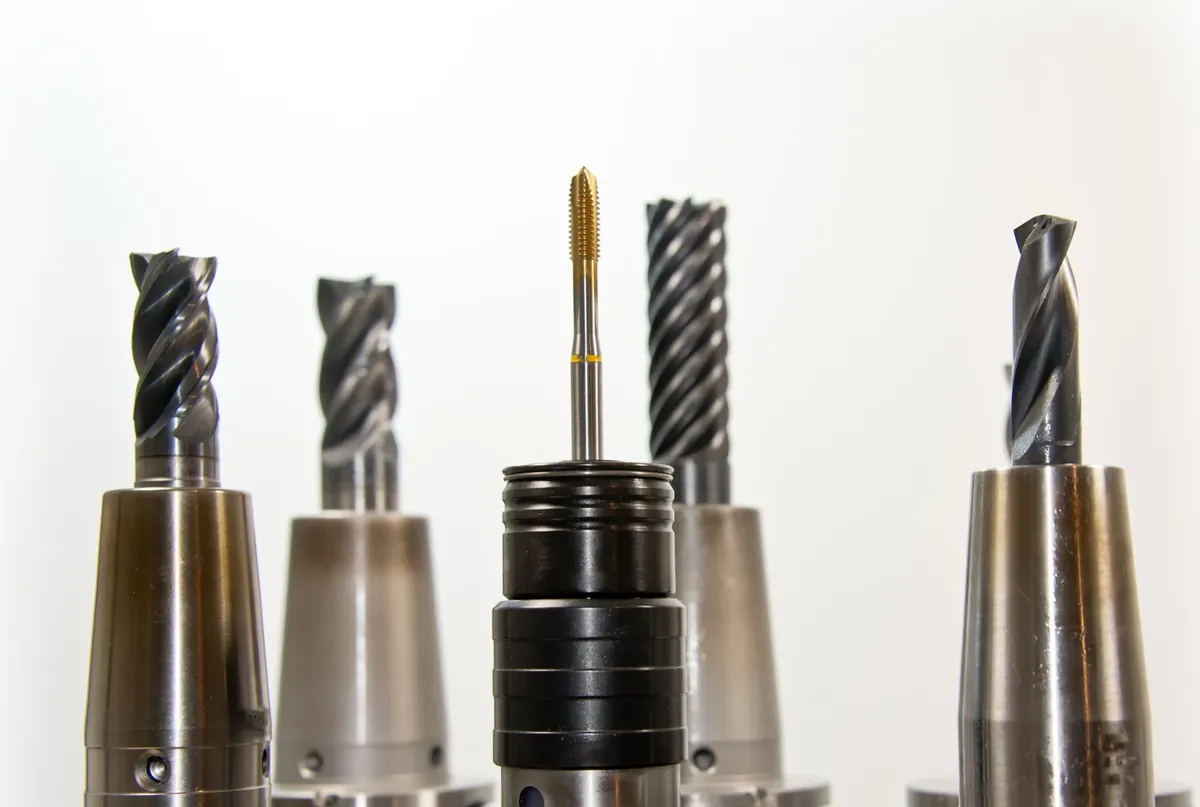
静まり返った深夜の研究所で、顕微鏡のレンズ越しに精密ビット製造技術の進化コーティング技術と工具性能の解説ガイドを読み耽ると、指先に微かな震えが走る。 顕微鏡を覗き込むような極めて小さな部品を扱う現場では、ビットのサイズがミリメートル単位ではなく、それ以下の微細な世界になります。
非常に小さなサイズでは、超硬チップを取り付けることが困難になります。プリント基板の製造のように、直径1mm未満の穴を多数開ける必要がある業界では、ソリッドカーバイド(単体超硬)ビットが使用されます。精密な穴あけにおいて、素材の性質を活かした製造工程は欠かせません。
また、ダイヤモンド粒子を用いた被膜技術も存在します。これは通常、約0.5mmの厚さを持つダイヤモンド粒子の層が、焼結体としてタングステンカーバイドの支持体に結合された構造をしています。コーティング技術と工具性能の密接な関係は、こうした微細な構造によって支えられています。
この順序では、二番目の工程が最も重要です。
精密工具の製造工程におけるサイズと形状の多様性
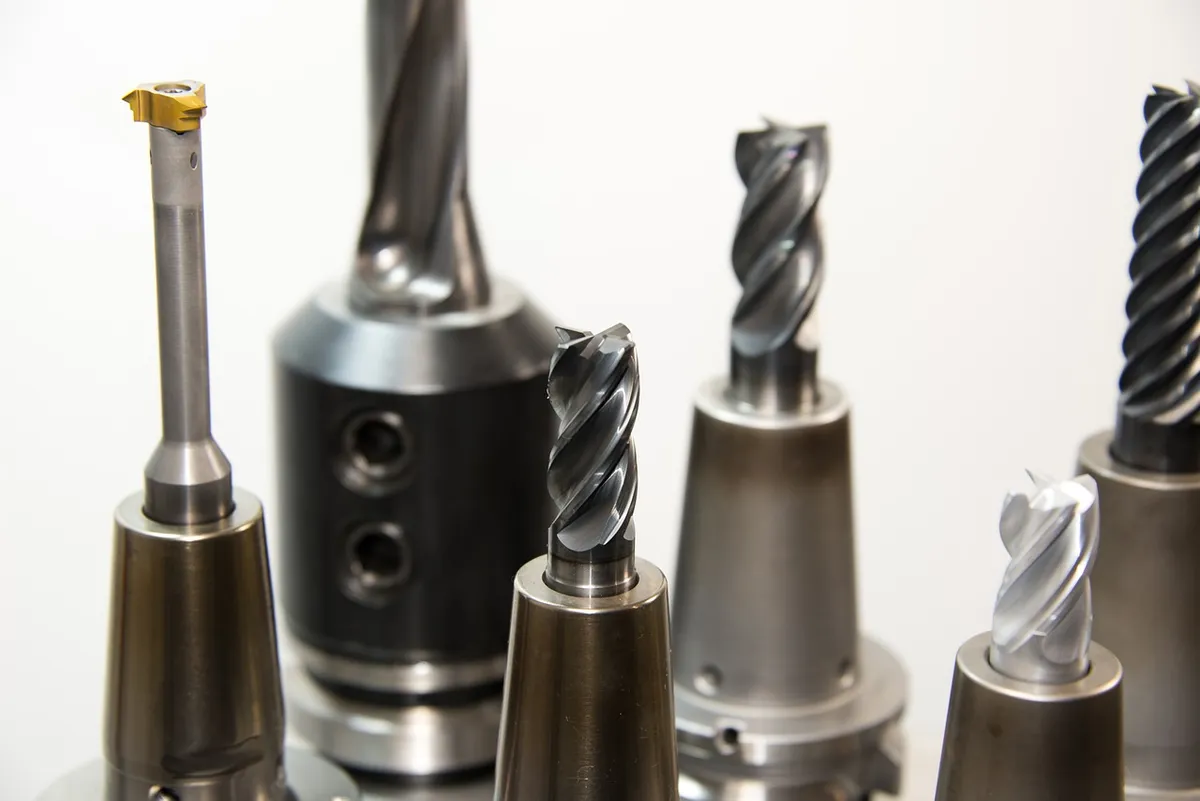
作業現場で大量のビットを管理する際、そのサイズ展開の広さに驚かされることがあります。
ねじれドリルビットの直径は、0.002インチから3.5インチ(0.051mmから88.900mm)の範囲に及び、長さは最大で25.5インチ(650mm)に達することもあります。また、ブラッドポイントドリルビットは、通常3mmから16mmの直径で入手可能です。
ビット製造の最新動向を理解するためには、用途に応じたサイズ規格の把握が重要です。例えば、インデックス式ドリルビットは通常、ビット径の5倍を超えない深さの穴に使用されます。一方で、挿入式インサートのサイズは7/16インチから2.5インチ(11mmから64mm)まで多岐にわたります。
ビット製造の最新動向と深穴加工の技術
深い穴を掘る作業では、ビットの剛性と長さのバランスが極めて重要な課題となります。
中程度から大きな直径の穴(直径約19mmから102mm)を掘るための深い穴用ドリルは、専用の設計が施されています。また、特定の用途では、ビット径の約10倍の深さまで切削可能なものもあります。極めて大規模な作業では、直径が150mmから360mmに達するビットもあり、穴の深さは300mmから最大22mに及ぶケースも存在します。
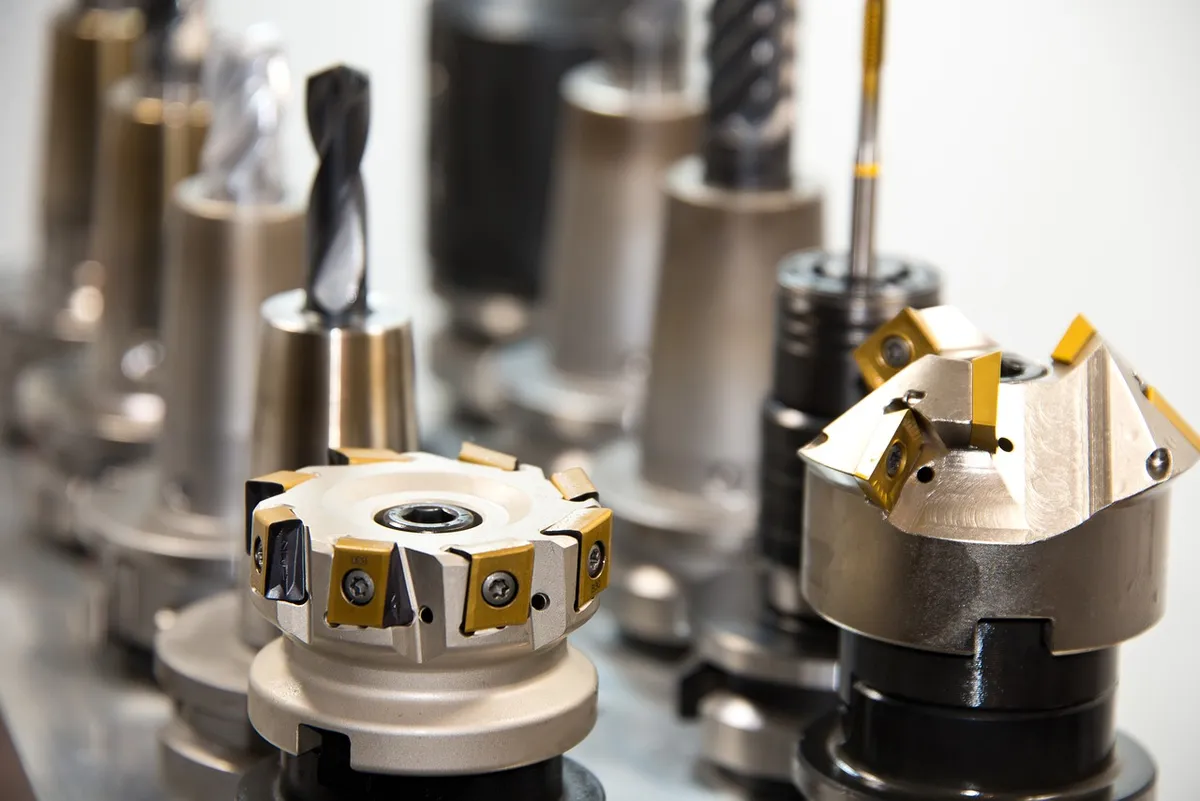
ビット技術の革新事例を学ぶことは、作業効率の向上に直結します。用途ごとに設計された形状は、深穴加工における精度を維持するために不可欠な要素です。
工具技術の進歩と被膜による寿命の制御
作業中にビットが摩耗していく様子を観察することは、素材の限界を知るプロセスでもあります。
素材の特性を考慮せずに角度を選択すると、例えば90度の鋭い角度を硬い素材に使用した場合、急速な摩耗を招きます。これは、設計段階での精密な計算と素材の組み合わせがいかに重要であるかを示しています。
以下の表は、先端角による素材適性の違いをまとめたものです。
| 先端角 | 適した素材の例 | 特徴 |
|---|---|---|
| 90度 | 非常に柔らかいプラスチック | 攻撃的な角度で、硬い素材では摩耗しやすい |
| 150度 | 鋼鉄などの強靭な素材 | 浅い角度で、タフな素材の加工に適している |
このように、素材の硬度や性質に合わせて角度を使い分けることが、工具の寿命を延えます。
精密ビットの取り扱いにおける注意点
作業を始める前に、使用するビットが対象となる素材や穴の深さに適しているかを必ず確認してください。
- 素材の硬度に合わせて、最適な先端角を選択する。 2. 穴の深さとビット径の比率を確認し、適切な種類のドリル(インデックス式か否か等)を選ぶ。 3. 極小径の作業では、ソリッドカーバイドなどの素材特性を理解して使用する。
最後に、使用するビットの直径と深さの制限を再確認してください。例えば、インデックス式ドリルビットを使用する場合、穴の深さがビット径の5倍を超えない範囲であることを確認することが一般的です。
ここには高精度ビットのコーティング効果も含まれる。
ここには製造プロセスと工具寿命も含まれる。
高精度ビットのコーティング効果
関連記事


コメント 0