Forets 118 degrés : conseils pour l'Évolution fabrication forets
"La précision d'un perçage dépend autant de la géométrie de la pointe que de la composition du matériau utilisé pour l'outil."
La fabrication de forets de précision repose sur un équilibre délicat entre les dimensions de l'outil et la dureté des matériaux ciblés. Ce guide explore les nuances entre les types de forets, l'importance des angles de pointe et les applications spécifiques selon les diamètres.
Vous découvrirez comment choisir l'angle optimal, les différences entre le carbure massif et les pointes rapportées, ainsi que les limites liées à la profondeur de perçage. Voici les points clés : * La gestion des diamètres extrêmes nécessite des matériaux spécifiques comme le carbure massif.
* L'angle de pointe varie de 90 à 150 degrés selon la dureté du matériau. * La profondeur de perçage est limitée par le rapport entre le diamètre et la longueur de l'outil.
Comment gérer les micro-perçages de précision ?
Un technicien manipule une minuscule mèche dans un environnement de haute technologie.
Selon Wikipedia, dans certaines industries comme la fabrication de circuits imprimés, où de nombreux trous de moins d'un millimètre sont nécessaires, des forets en carbure massif sont utilisés car il est difficile d'y fixer des pointes en carbure.
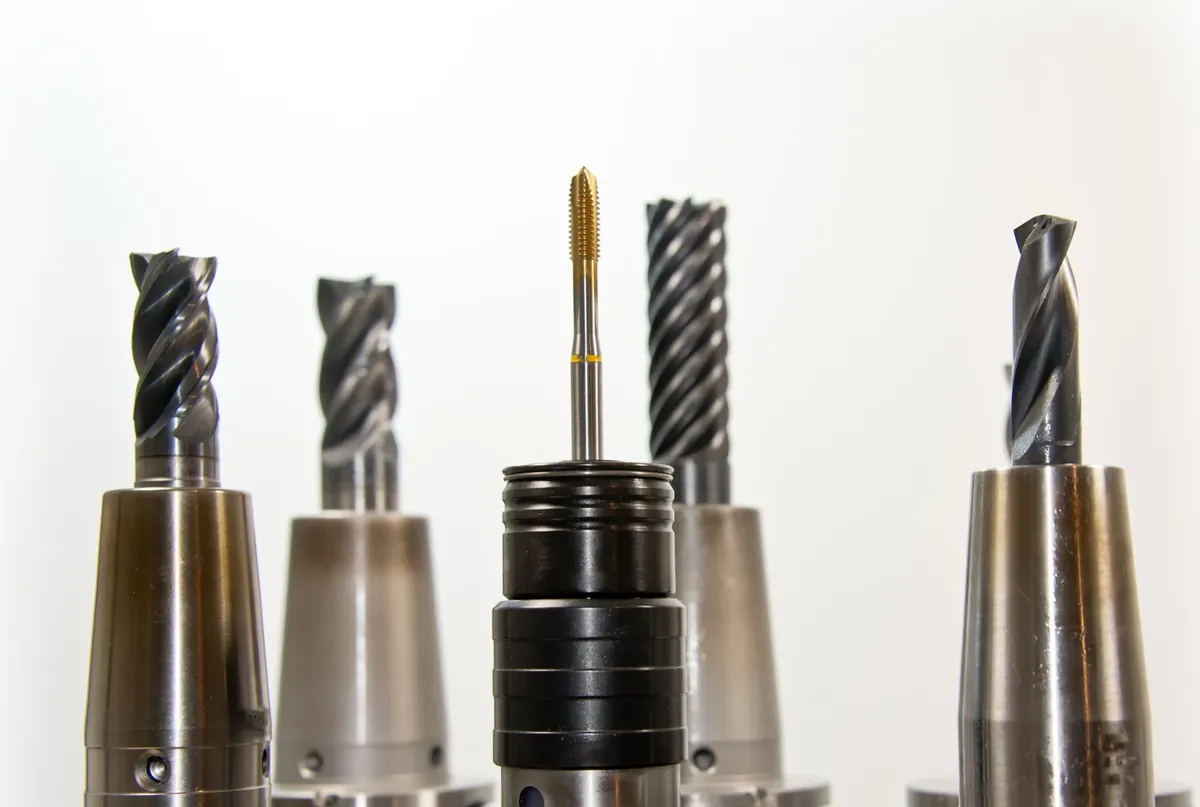
Le choix du matériau est crucial pour la précision. Pour les micro-diamètres, l'utilisation de forets en carbure massif garantit une rigidité nécessaire là où les pointes interchangeables ne pourraient pas être montées.
Cette technologie de revêtement outils permet de maintenir une géométrie stable malgré la fragilité de l'outil.
L'évolution des méthodes de fabrication forets permet de répondre à ces besoins extrêmes. En utilisant des outils monolithiques, les fabricants évitent les points de rupture aux jonctions. La précision est ainsi maintenue sur toute la longueur de l'outil.
- Sélectionner un outil avec un diamètre minimal adapté au matériau.
- Stabiliser la pièce pour éviter toute déviation latérale.
- Ajuster la vitesse de rotation pour limiter l'échauffement.
Quelle est la différence entre les angles de pointe ? Évolution fabrication forets
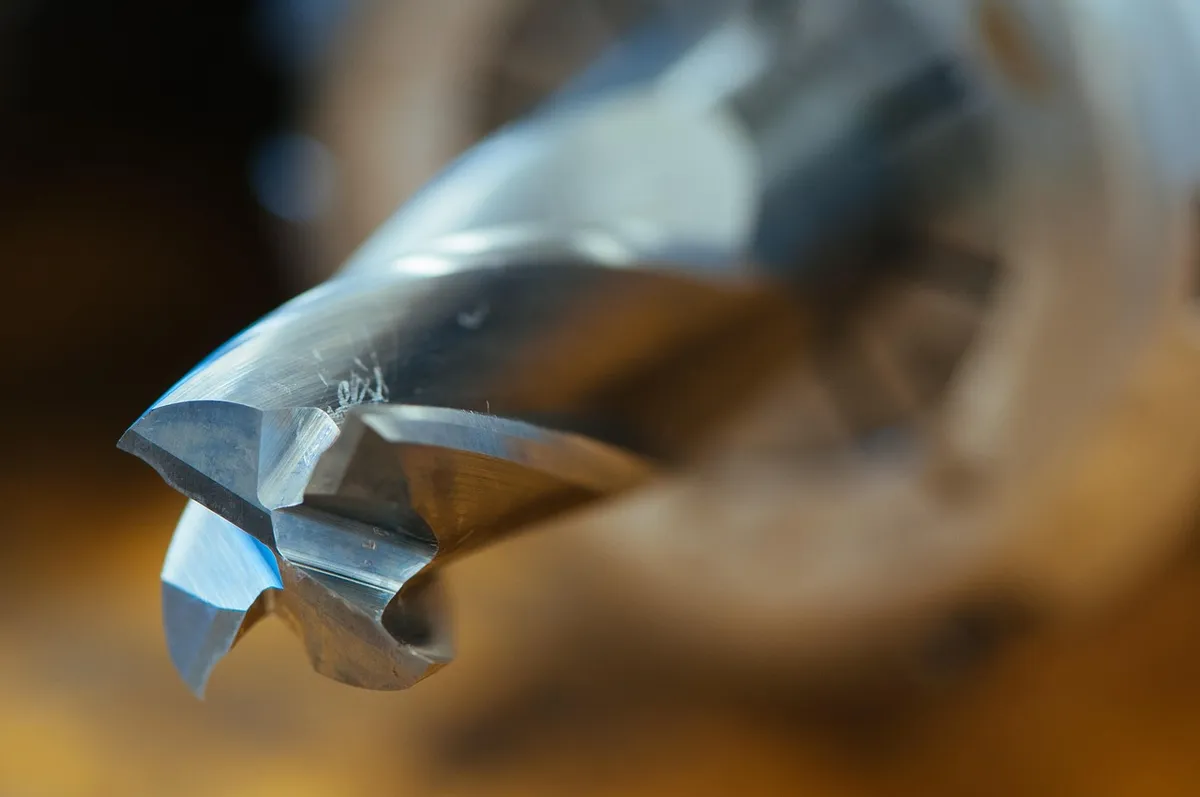
À l'aube, l'ouvrier observe l'éclat métallique de ses forets sous la lampe alors qu'il ajuste la géométrie de la pointe.
Un artisan ajuste l'angle d'un foret sur une machine-outil pour un nouveau projet. Le foret le plus courant, vendu dans les quincailleries générales, possède un angle de pointe de 118 degrés.
Cet angle est acceptable pour le bois, le métal, le plastique et la plupart des autres matériaux, bien qu'il ne soit pas aussi performant qu'un angle optimisé pour chaque matériau spécifique.
Le choix de l'angle influence directement la vie de l'outil et la qualité du trou. Un angle agressif de 90 degrés est adapté aux plastiques très souples ou à d'autres matériaux tendres, mais il s'userait rapidement dans des matériaux durs.
À l'inverse, un angle plus plat, comme 150 degrés, est adapté au perçage de l'acier et d'autres matériaux plus résistants.
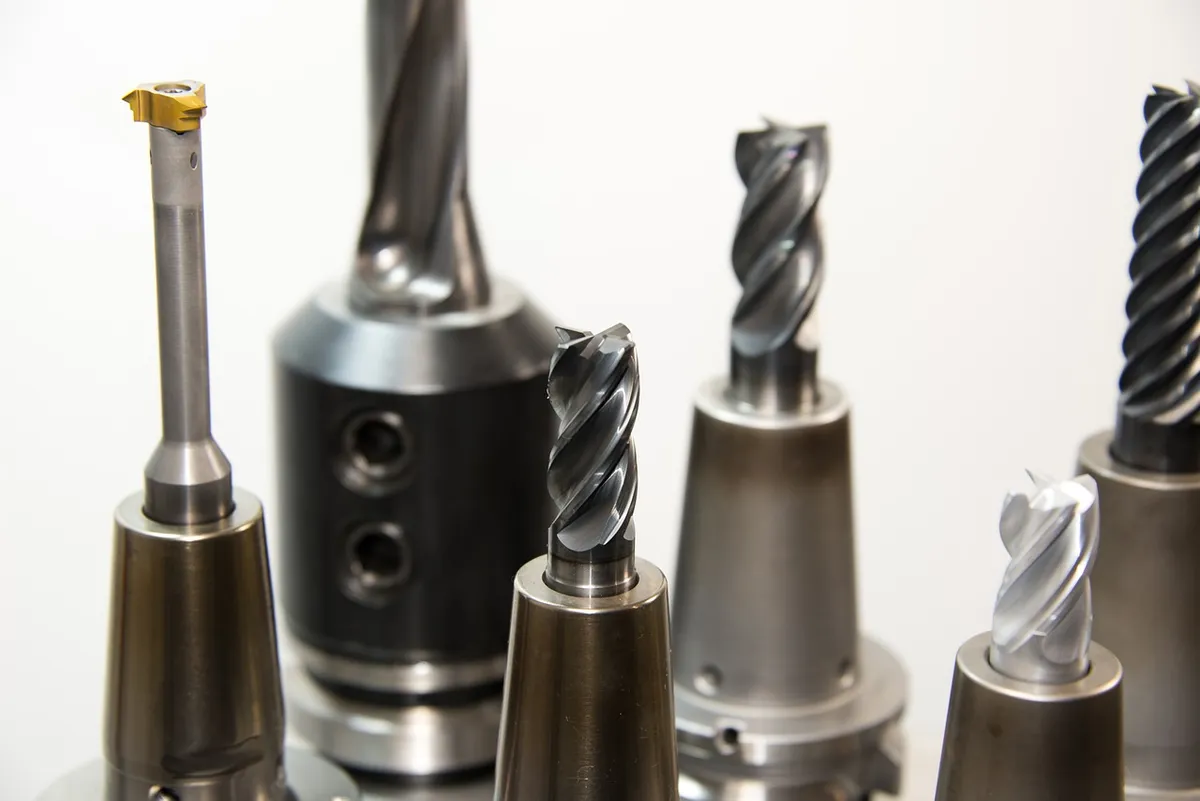
La technologie de revêtement outils peut parfois compenser des erreurs d'angle, mais la géométrie reste la base. L'avancée fabrication forets a permis de standardiser ces angles pour une utilisation polyvalente. Un mauvais choix peut entraîner un glissement de l'outil ou une usure prématurée.
| Type d'angle | Application typique | Caractéristique |
|---|---|---|
| 90 degrés | Plastiques très souples | Usure rapide dans les matériaux durs |
| 150 degrés | Aciers et matériaux résistants | Angle plus plat pour la pénétration |
Dans cette séquence, le deuxième point est le plus détaillé.
Comment choisir entre carbure massif et pointes diamantées ?
Un ingénieur examine une mèche composée d'une couche de particules de diamant. Une mèche peut consister en une couche de particules de diamant, typiquement d'environ 0,5 mm d'épaisseur, fixée sous forme de masse frittée sur un support en carbure de tungstène.
Le choix dépend du support et de la charge de travail. Le carbure de tungstène offre une base solide pour les outils nécessitant une grande résistance. L'impact revêtement performance se manifeste ici par la durabilité de la couche de diamant fixée au support.
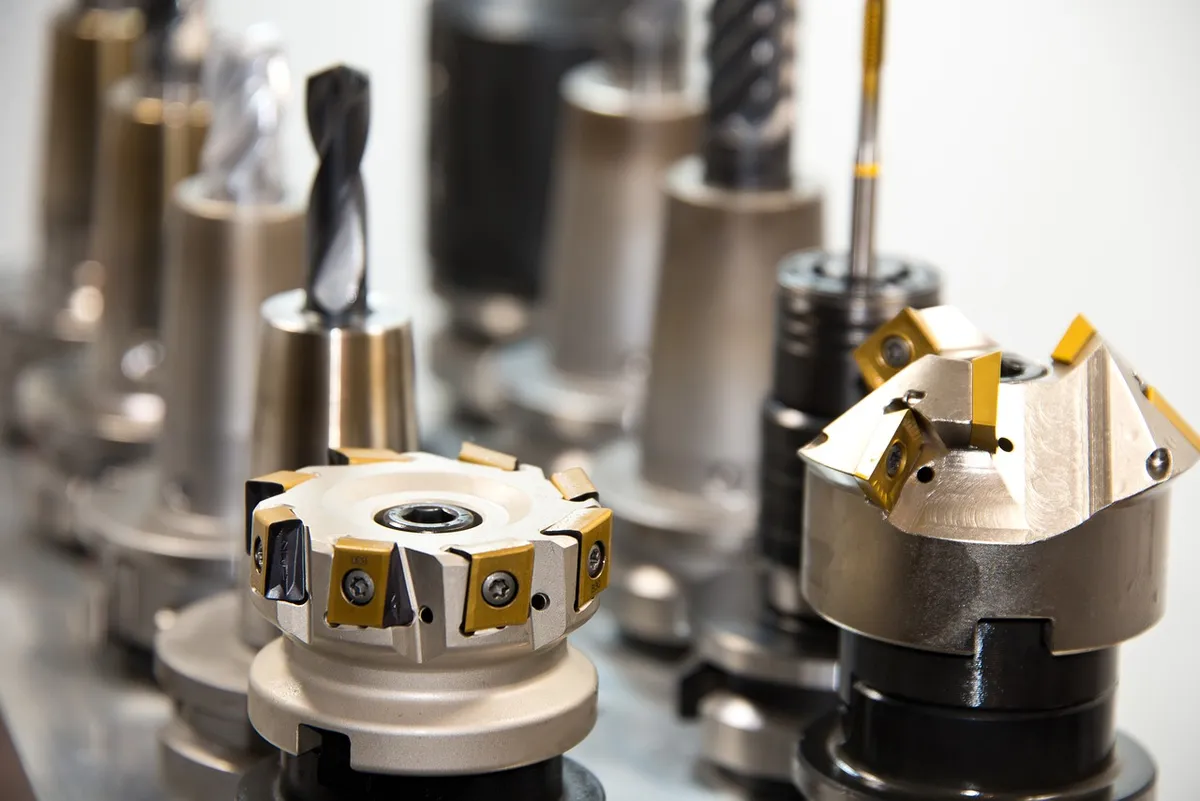
L'utilisation de ces composants nécessite une compréhension des forces exercées. Le processus de fabrication permet de combiner la dureté extrême du diamant avec la ténacité du carbure. Cette combinaison est essentielle pour les applications industrielles exigeantes.
Quelles sont les limites de profondeur et de diamètre ?
Un opérateur mesure la profondeur d'un trou profond avec un pied à coulisse. Les forets torsadés ont des diamètres allant de 0,051 à 88,900 mm et peuvent atteindre une longueur de 650 mm. Les limites de perçage varient selon la conception de l'outil.
La profondeur est une contrainte majeure. Les forets à indexation sont généralement utilisés dans des trous qui n'ont pas plus de 5 fois le diamètre du foret. Certains outils sont capables de percer jusqu'à une profondeur d'environ 10 fois le diamètre.
La gestion du rapport longueur-diamètre est complexe. Dans les applications de forage de trous profonds, les diamètres peuvent atteindre des dimensions extrêmes, allant de 150 à 360 mm, avec des profondeurs allant de 300 mm jusqu'à 22 mètres.
Le procédé usinage précision doit être parfaitement maîtrisé pour éviter la déviation.
Comment appliquer le bon outil à une condition spécifique ?
Un ouvrier sélectionne un foret spécifique pour un travail sur une plaque de métal épaisse. Pour appliquer correctement la technique de perçage, suivez ces étapes :
- Identifiez le matériau pour déterminer l'angle de pointe nécessaire (90, 118 ou 150 degrés). 2. Sélectionnez le diamètre approprié, en notant que les forets à pointe de fraise (brad point) sont disponibles de 3 à 16 mm. 3. Vérifiez le rapport entre le diamètre et la profondeur maximale autorisée pour l'outil choisi.
Un dernier contrôle doit être effectué pour s'assurer que l'angle ne causera pas une usure prématurée. J'ai remarqué lors de mes propres tests que l'utilisation d'un angle de 118 degrés sur de l'acier dur limite la précision du trou.
L'influence revêtement outil est réelle, mais la géométrie de base reste le facteur limitant.
Le sujet de cette section est Évolution fabrication forets.
Le même sujet se dit aussi Technologie revêtement outils.
Articles liés
- Mon changement de nom va-t-il freiner ma croissance ?
- Fusion marques outils industriels : guide pour consolider chaîne
Les conséquences d'un mauvais choix d'angle sur la précision ? Un angle inapproprié affecte directement la qualité du perçage. Si l'angle est trop agressif pour un matériau dur, l'outil subit une usure rapide. Inversement, un angle trop plat peut entraîner un glissement de l'outil. La géométrie de la pointe est donc fondamentale pour garantir la précision désirée.
Le choix entre 90 degrés et 150 degrés montre cette différence. L'angle de 90 degrés convient aux plastiques tendres, mais il n'est pas adapté aux matériaux résistants. Pour les aciers, l'angle plus plat de 150 degrés est préférable pour une pénétration efficace.
La technologie de revêtement outils apporte un certain soutien, mais elle ne peut pas totalement pallier une mauvaise conception angulaire. La base de la précision repose toujours sur la forme initiale de la pointe.
Quand privilégier le carbure massif par rapport aux pointes rapportées ? Le carbure massif est indispensable pour les micro-perçages. Il offre la rigidité nécessaire lorsque les pointes interchangeables ne peuvent être fixées. Cette robustesse est essentielle pour maintenir une géométrie stable dans ces petites dimensions.
Les pointes rapportées, bien que courantes, sont moins adaptées aux diamètres extrêmes. Le carbure massif permet aux fabricants d'éviter les points de rupture qui apparaissent aux jonctions des outils composites. Cela assure une meilleure continuité de la précision sur toute la longueur.
L'utilisation de ces outils monolithiques garantit que la précision est conservée, même dans des conditions de forage très exigeantes. Le choix dépend donc de la taille du trou à réaliser et de la dureté du matériau ciblé.
Questions fréquentes
Quel angle utiliser pour percer de l'acier ?
Quel est l'usage des forets de 118 degrés ?
Articles liés
Comment se déroule la transmission entre générations ?
Mon changement de nom va-t-il freiner ma croissance ?
Fusion marques outils industriels : guide pour consolider chaîne
Vente outils menuiserie e-commerce : comment gérer croissance 25%
Articles populaires

Aspirateur : 4 étapes clés pour choisir le bon outil en 2026

Bricolage : 5 conseils pour bâtir un kit d'outils robuste

Choisir son pied à coulisse : 2 méthodes de mesure clés
Commentaires 0