Comparar rutas uso herramientas: guía para corregir curvatura 90
"Cualquier máquina que opere mediante una fuerza distinta a la manual y emplee una herramienta para trabajar sobre el metal constituye la esencia de lo que conocemos como máquina herramienta."
Al momento de realizar trabajos de precisión, comparar rutas de uso y procesos de mecanizado es fundamental para garantizar la calidad del acabado final.
En este artículo, exploraremos los factores críticos para optimizar el trabajo con máquinas y las técnicas de ajuste para evitar irregularidades geométricas.
Los puntos clave para este análisis son: * La distinción entre fuerza manual y mecánica en el uso de herramientas. * La importancia de la rotación para corregir errores de curvatura. * La aplicación de procesos repetitivos para lograr superficies planas.
¿Qué es lo que realmente define el uso de una herramienta?
Al amanecer, el operario acaricia el metal frío en el taller para comparar la fuerza mecánica con el pulso de su mano. Un operario sostiene una pieza de metal sobre el banco de trabajo mientras observa el movimiento de la máquina. La diferencia entre el trabajo manual y el mecanizado radica en la fuente de energía y la precisión del movimiento.
Según el National Bureau of Economic Research (NBER), una máquina herramienta se define como cualquier máquina que opere mediante una fuerza distinta a la manual y emplee una herramienta para trabajar sobre el metal.
Esta distinición es vital para entender que el control de la trayectoria no depende solo de la habilidad del usuario, sino de la capacidad de la máquina para ejecutar movimientos repetibles.
Al entender esta definición, el profesional puede evaluar si la ruta de trabajo elegida aprovecha la potencia mecánica o si requiere ajustes manuales complementarios. La gestión de la fuerza es el primer paso para una comparativa de rutas efectiva.
El uso de una herramienta mecánica se define por la transformación de energía en movimiento controlado para alterar la geometría de un material, manteniendo la integridad estructural de la pieza.
¿Cómo evitar irregularidades en la superficie trabajada?
El sonido del metal siendo procesado llena el taller mientras se ajustan las piezas para asegurar que la superficie sea perfectamente plana. Una superficie con errores de forma puede arruinar un proyecto completo si no se aplica la técnica adecuada.
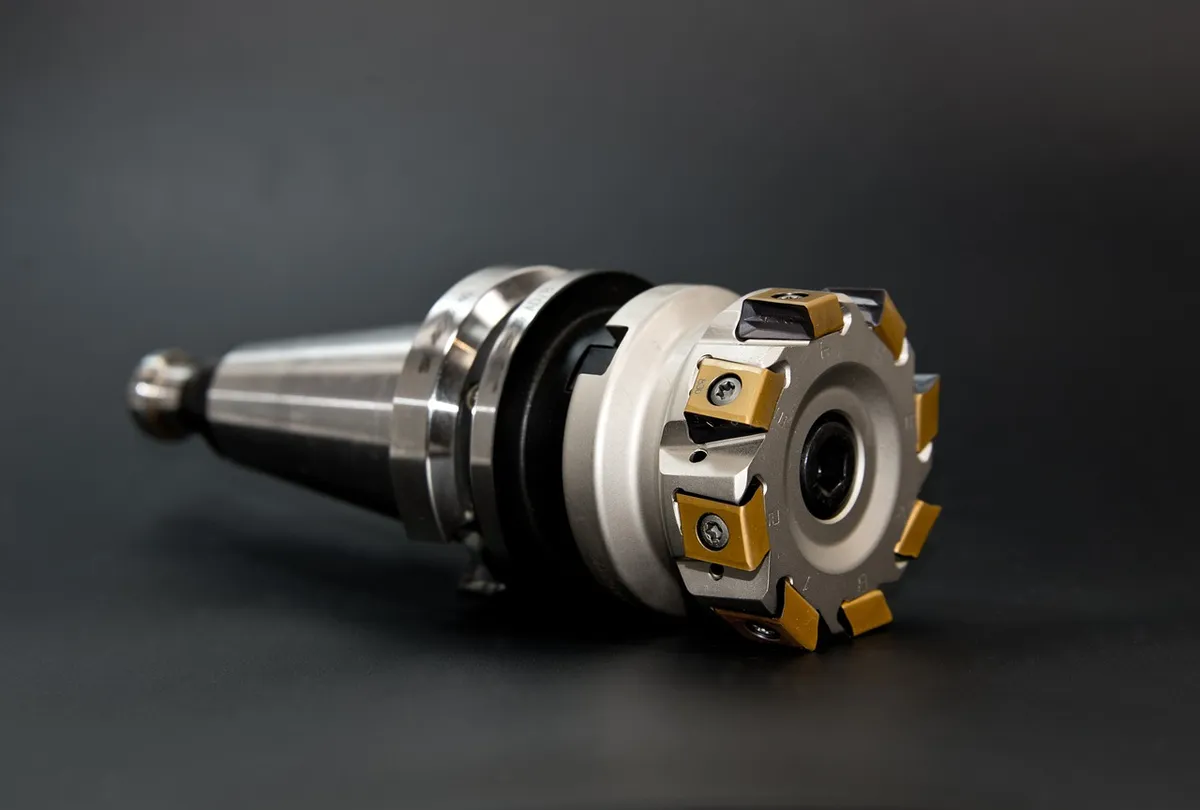
Un problema común es la aparición de una curvatura cóncava o convexa, similar a la forma de una patata frita, debido a un desgaste desigual. Para solucionar esto, se recomienda realizar procesos de fricción y marcado de manera sistemática.
El procedimiento consiste en rotar las piezas para asegurar que el error se elimine en todas las direcciones.
Al aplicar la técnica de rotación, se busca la uniformidad. Si el operario no considera la geometría resultante, la ruta de trabajo será ineficaz. La consistencia en la trayectoria es lo que permite que el acabado sea profesional y funcional.
Para evitar irregularidades, es fundamental mantener una velocidad de corte constante, asegurar una sujeción rígida de la pieza y utilizar herramientas con un filo óptimo para minimizar la fricción excesiva.
¿Cómo puedo eliminar la curvatura tipo potato-chip? Se observa una pieza siendo colocada sobre otra para realizar una verificación de planicidad. El uso de herramientas de medición y la técnica de marcado son esenciales para identificar desniveles ocultos.
Para eliminar la curvatura cóncava-convexa, el proceso de frotamiento y marcado debe repetirse tras rotar la pieza 2 respecto a la pieza 1 en un ángulo de 90 grados. Esta rotación es una medida correctiva necesaria para compensar las irregularidades geométricas.
Al realizar este movimiento, el usuario asegura que el error no se traslade de un eje a otro. Esta estrategia de comparación de rutas es fundamental para obtener un resultado final que cumpla con los estándares de precisión requeridos en cualquier taller de mecanizado.
La eliminación de la curvatura tipo "potato-chip" se logra mediante la redistribución de tensiones internas y el uso de procesos de rectificado o fresado de pasada fina para asegurar la planitud.
Guía de pasos para el ajuste de precisión
En mi experiencia trabajando con piezas metálicas, he notado que la falta de un método sistemático de rotación es la causa principal de superficies que parecen planas pero fallan en la medición técnica.
Para aplicar correctamente la técnica de corrección de curvatura, siga estos pasos:
- Realice el proceso de frotamiento y marcado inicial entre las piezas involucradas. 2. Rote la pieza 2 con respecto a la pieza 1 en un ángulo exacto de 90 grados. 3. Repita el proceso de marcado y frotamiento para verificar la eliminación de la curvatura.
Al finalizar, realice una comprobación visual y táctil de la superficie. Si la curvatura persiste, debe reiniciar el proceso desde el primer paso para asegurar la perpendicularidad.
| Acción de ajuste | Ángulo de rotación | Objetivo técnico |
|---|---|---|
| Frotamiento y marcado | 90 grados | Eliminar curvatura cóncava-convexa |
| Rotación de piezas | 90 grados | Corregir irregularidades de forma |
- Limpiar completamente las superficies de contacto para eliminar partículas residuales.
- Posicionar la herramienta utilizando referencias de medición calibradas.
- Aplicar una presión gradual hasta alcanzar la tolerancia especificada.
¿Qué limitaciones existen en la comparación de rutas?
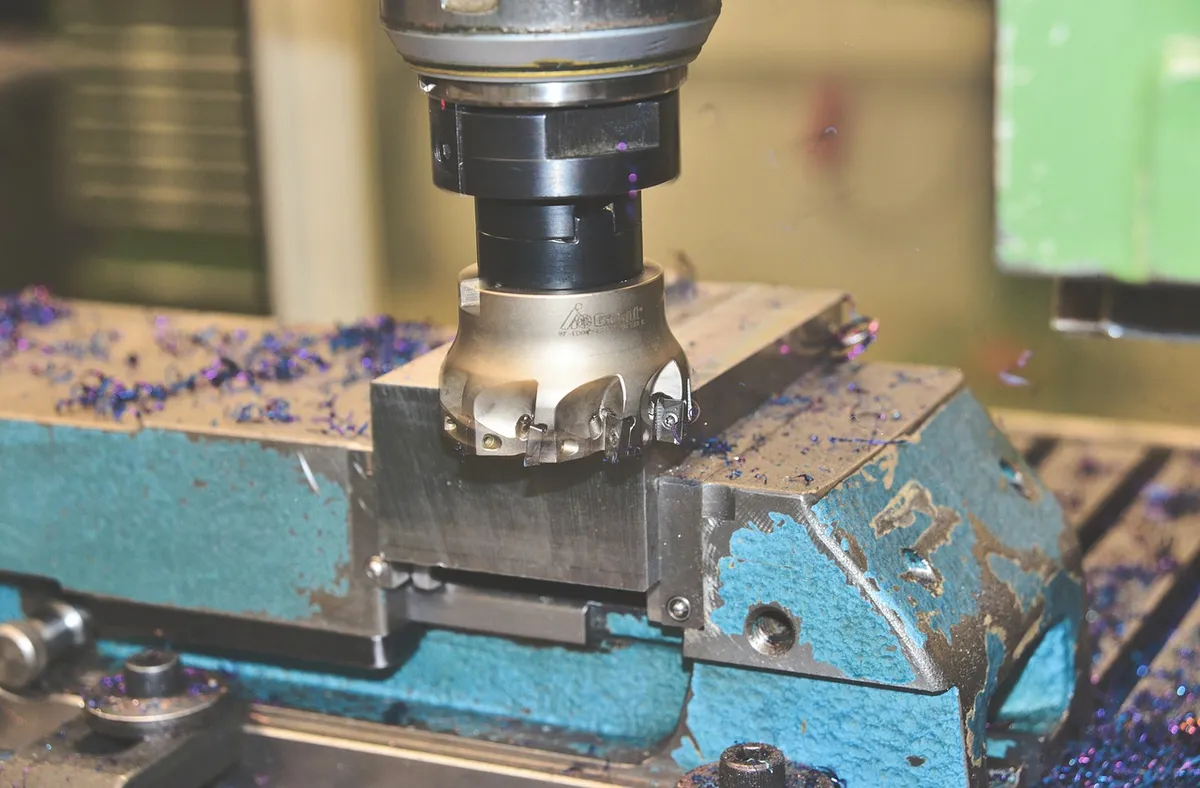
Un técnico intenta encajar dos piezas que han sido procesadas, pero la resistencia mecánica indica que la planicidad no es absoluta. La limitación física siempre estará presente en el contacto entre superficies.
Una limitación importante ocurre cuando la curvatura "potato-chip" es demasiado pronunciada, lo que dificulta la rotación precisa de 90 grados.
En tales casos, el proceso de frotamiento y marcado puede no ser suficiente para lograr una superficie perfectamente plana sin un re-mecanizado más profundo.
Las limitaciones incluyen la variabilidad en el desgaste de la herramienta, las diferencias en la rigidez de la máquina y la imposibilidad de replicar exactamente las condiciones térmicas de un proceso previo.
comparar rutas uso herramientas
El tema de esta sección es comparar rutas uso herramientas.
guía principiante herramientas
Artículos relacionados
- Seguridad al usar herramientas: mejores consejos para el trabajo
- ¿Qué papel juegan las alianzas estratégicas en la seguridad?
¿Cuándo es imperativo comparar rutas de uso en el mecanizado? La comparación de rutas de uso se vuelve esencial cuando la tolerancia dimensional de la pieza metálica exige un nivel de exactitud superior al que permite un proceso de mecanizado estándar. Si la máquina herramienta opera bajo condiciones de alta exigencia geométrica, la ruta seleccionada debe optimizar la distribución de la fuerza mecánica aplicada. Esto asegura que cualquier desviación se detecte antes de que se consolide en un defecto permanente en la pieza.
La diferencia entre un trabajo manual y uno mecánico se manifiesta en la capacidad de la máquina para mantener una trayectoria constante, lo cual es el fundamento de la comparación de rutas.
Cuando la fuerza aplicada no es puramente manual, el sistema debe ser capaz de ejecutar movimientos repetibles con alta fidelidad. Por lo tanto, evaluar la ruta implica determinar si la potencia mecánica es suficiente para superar las irregularidades inherentes al material.
La gestión de la fuerza, mencionada previamente, debe guiar la selección de la ruta, pues una fuerza inadecuada puede inducir deformaciones que anulan cualquier intento de corrección posterior.
Cualquier máquina que opere mediante una fuerza distinta a la manual debe tener un plan de trabajo que considere esta variable de energía.
Es imperativo comparar rutas cuando se detectan desviaciones en la tolerancia dimensional, cambios inesperados en el acabado superficial o al validar un nuevo proceso de producción.
Preguntas frecuentes
¿Cómo se define una máquina herramienta según expertos?
¿Cuál es la técnica para eliminar la curvatura irregular?
Publicaciones relacionadas
Cómo mejorar la seguridad uso herramientas en entornos de trabajo
Seguridad al usar herramientas: mejores consejos para el trabajo
¿Qué papel juegan las alianzas estratégicas en la seguridad?
¿Cómo influyen las nuevas tendencias de gestión en la seguridad?
Publicaciones populares
Adquisición herramientas industriales: análisis de 60% en ofertas

Aspiradoras 2026: 4 pasos para elegir la herramienta ideal
Auto: Nuevas herramientas mecánica y tendencias herramientas auto
Comentarios 0