Fabricación punta: evolución y guía de recubrimiento herramientas
"En la fabricación de precisión, la elección entre un material sólido o un recubrimiento especializado define la vida útil de la herramienta y la calidad del agujero."
El desarrollo de la tecnología punta se centra hoy en optimizar el ángulo de la punta y la composición del material para cada tipo de sustrato.
¿Cómo afecta la escala de la herramienta a la elección del material?
Al mediodía, el operario sostiene una pieza diminuta en su mano temblorosa mientras reflexiona sobre la fabricación de precisión.
En procesos donde se requiere una precisión extrema, la elección del material es determinante.
En industrias que requieren fabricar múltiples agujeros con diámetros inferiores a 1 mm, como la fabricación de placas de circuito impreso, se utilizan brocas de carburo sólido. Esto se debe a que en tamaños muy pequeños resulta difícil ajustar puntas de carburo individuales.
La evolución fabricación punta ha permitido que estas herramientas mantengan la integridad estructural en escalas microscópicas.
Al considerar la tecnología recubrimiento herramientas, es vital entender que el soporte y la capa de corte deben trabajar en armonía.
Por ejemplo, existen estructuras que consisten en una capa de partículas de diamante, con un espesor típico de unos 0,5 mm, unidas como una masa sinterizada a un soporte de carburo de tungsteno.
Este tipo de avance fabricación herramientas asegura que la dureza del diamante se combine con la resistencia del soporte.
¿Qué importancia tiene el ángulo de la punta en el rendimiento?
Un técnico ajusta el ángulo de una broca manual, observando cómo la inclinación cambiará la forma en que la herramienta penetra en el bloque de acero. La geometría de la punta es uno de los factores más críticos para el éxito del proceso.
El ángulo de punta estándar, que suele ser de 118 grados en las brocas de punta helicoidal comunes, es aceptable para trabajar en madera, metal, plástico y la mayoría de otros materiales.
Sin embargo, este ángulo no ofrece el rendimiento óptimo que se obtendría al utilizar el ángulo específico para cada material. El desarrollo de la tecnología punta busca precisamente mitigar esta limitación técnica.
Existen configuraciones específicas según la dureza del material: 1. Un ángulo más agresivo, como uno de 90 grados, es adecuado para plásticos muy blandos y otros materiales similares, aunque se desgastaría rápidamente en materiales duros. 2.
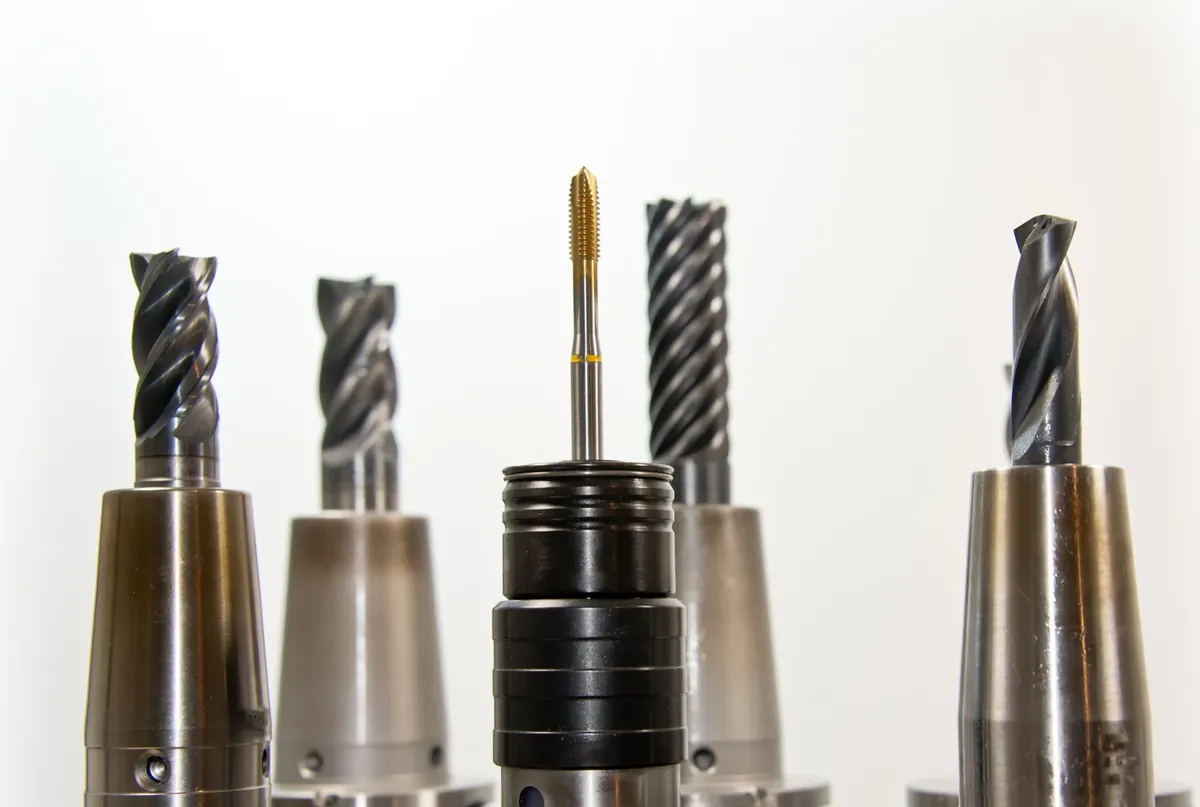
Un ángulo más superficial, como uno de 150 grados, es adecuado para perforar aceros y otros materiales más resistentes. 3. La selección correcta evita el desgaste prematuro y garantiza que la herramienta penetre con la fuerza necesaria.
Esta variedad de opciones permite que el impacto recubrimiento rendimiento sea gestion el de forma personalizada. Durante mis observaciones en entornos de taller, he visto cómo un ángulo incorrecto puede desviar la trayectoria de la herramienta o causar roturas inmediatas.
¿Cuáles son las dimensiones estándar en la fabricación de brocas?
Un ingeniero mide el diámetro de una serie de brocas helicoidales dispuestas en orden creciente sobre un calibrador digital. Las dimensiones varían drásticamente según la aplicación industrial.
Las brocas de punta helicoidal tienen un rango de diámetros que va desde los 0,002 hasta los 3,5 pulgadas (0,051 a 88,900 mm), pudiendo alcanzar longitudes de hasta 25,5 pulgadas (650 mm).
Por otro lado, las brocas de punta de centrado (brad point) suelen estar disponibles en diámetros que van de los 3 a los 16 mm. Conocer estas medidas es fundamental para los métodos fabricación punta adecuados.
| Tipo de Broca | Rango de Diámetro | Característica de Uso |
|---|---|---|
| Punta Helicoidal | 0,051 a 88,900 mm | Uso general en diversos materiales |
| Punta de Centrado | 3 a 16 mm | Precisión en diámetros pequeños |
Al trabajar con herramientas de gran escala, las dimensiones pueden ser masivas. Existen diámetros típicos que alcanzan los 150–360 mm, con profundidades de agujero que pueden ir desde los 300 mm hasta los 22 metros.
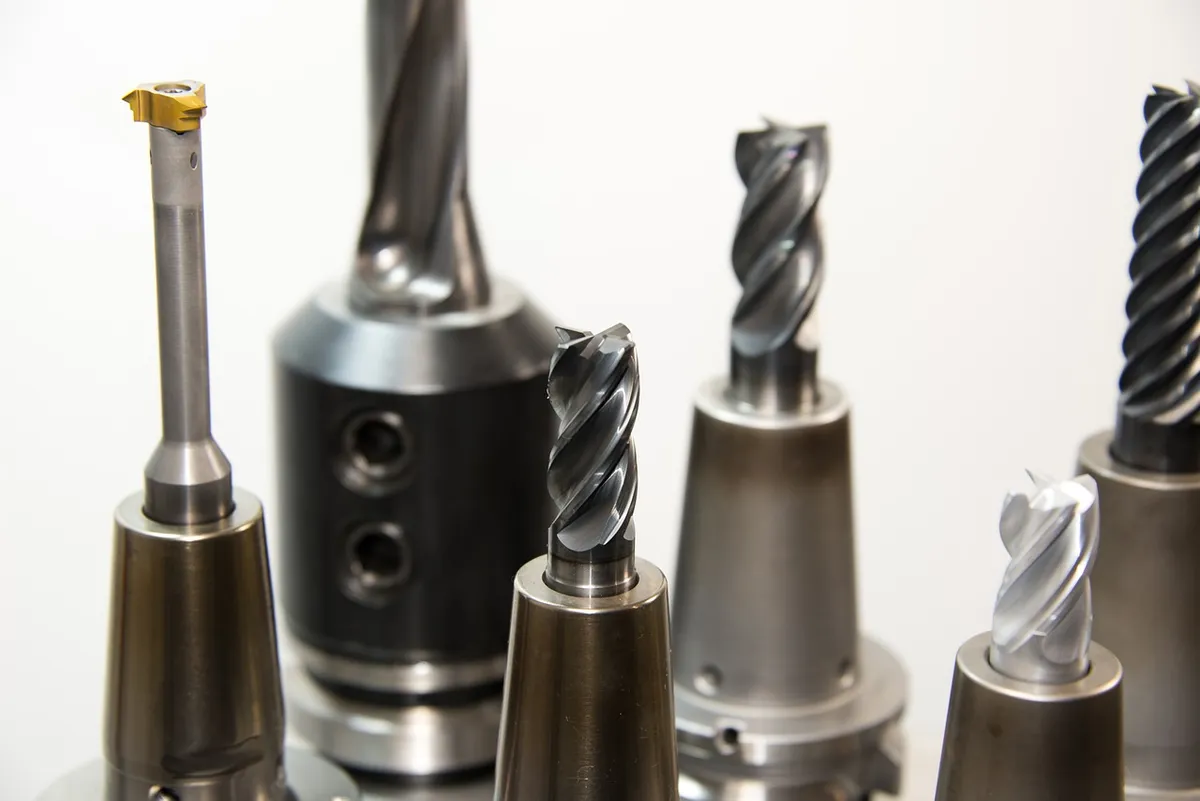
La capacidad de corte y la profundidad dependen directamente de la relación entre el diámetro y la longitud de la herramienta.
¿Cómo se gestiona la profundidad en perforaciones industriales?
Un operario supervisa una máquina de perforación profunda, donde la longitud de la broca es notablemente superior a su grosor. La gestión de la profundidad es un desafío técnico constante.
En el uso de brocas indexables, estas se utilizan típicamente en agujeros que no superan unas 5 veces el diámetro de la broca. No obstante, existen capacidades que permiten realizar cortes a una profundidad de aproximadamente 10 veces el diámetro de la herramienta.
La relación entre el diámetro y la profundidad define la estabilidad de la perforación.
Para aplicaciones de perforación de agujeros profundos, se utilizan herramientas diseñadas para diámetros de entre 19 mm y 102 mm. La estabilidad mecánica es vital para evitar vibraciones que comprometan la precisión.
La mejora herramientas precisión en estos casos depende de la rigidez estructural de la broca.
¿Qué factores limitan el uso de ciertas herramientas?
Un especialista revisa las especificaciones técnicas de una broca desgastada para determinar la causa de la falla. Las limitaciones tecnológicas y físicas dictan el uso de cada componente.
El uso de ciertos tipos de herramientas está restringido por su geometría. Por ejemplo, las brocas con ángulos agresivos de 90 grados presentan una limitación clara: su desgaste acelerado al entrar en contacto con materiales de alta dureza.
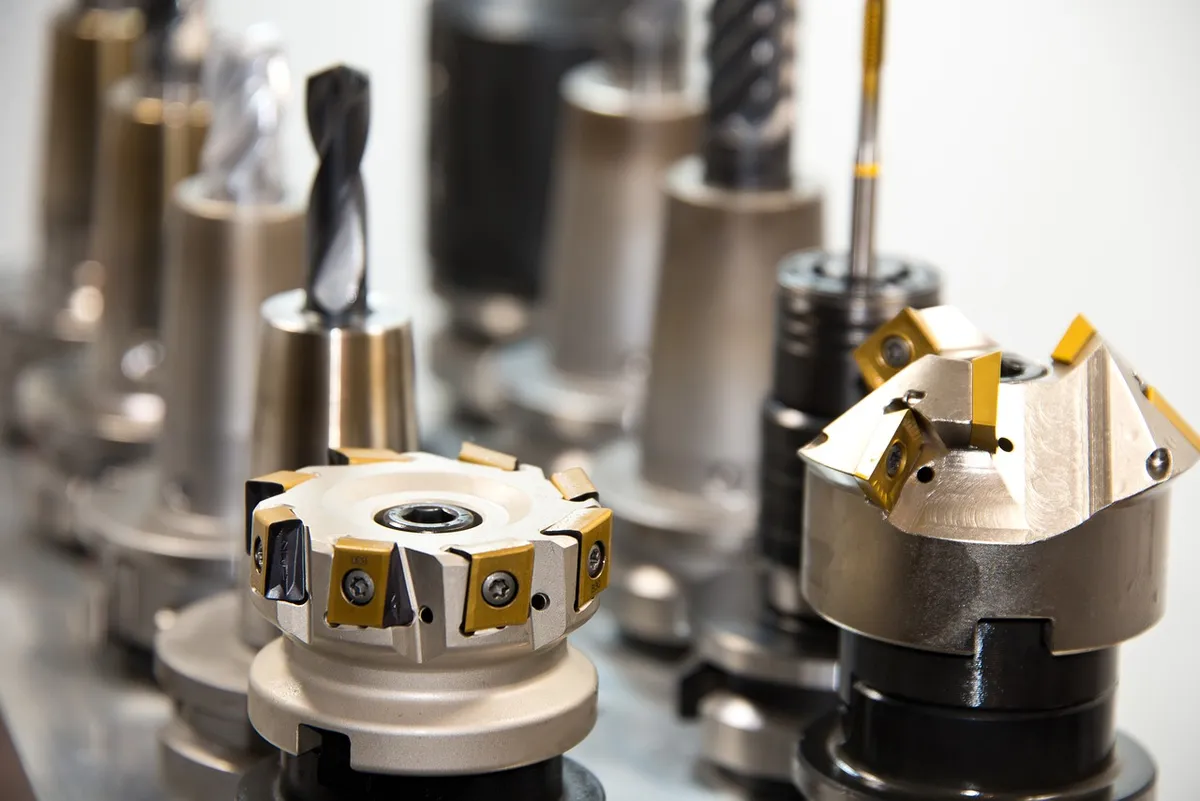
En este sentido, la mejora herramientas precisión requiere entender que no existe una herramienta universal para todas las condiciones.
Las limitaciones dependen principalmente de la dureza del material y la profundidad del agujero: 1. El material debe ser compatible con el ángulo de la punta para evitar el desgaste excesivo. 2.
La profundidad del agujero debe estar dentro de los límites de estabilidad de la herramienta (como el límite de 5 veces el diámetro en brocas indexables). 3. El tamaño de los insertos, que pueden variar desde 11 mm hasta 64 mm, debe ajustarse a la capacidad de la máquina.
He verificado que intentar forzar una herramienta fuera de su rango de diseño, como usar un ángulo de 90 grados en acero, resulta en una pérdida inmediata de la eficacia de corte.
¿Cómo asegurar la precisión mediante la selección de herramientas?
Un inspector de calidad utiliza un micrómetro para verificar que el agujero realizado cumpla con las tolerancias exigidas. La precisión es el resultado de una selección técnica rigurosa.
Para asegurar la precisión, se debe considerar la relación entre el diámetro de los insertos (que pueden variar de 11 a 64 mm) y la aplicación final. Un proceso de mejora herramientas precisión comienza con la correcta identificación del sustrato.
Si el material es acero, se optará por un ángulo de 150 grados; si es plástico blando, se usará uno de 90 grados.
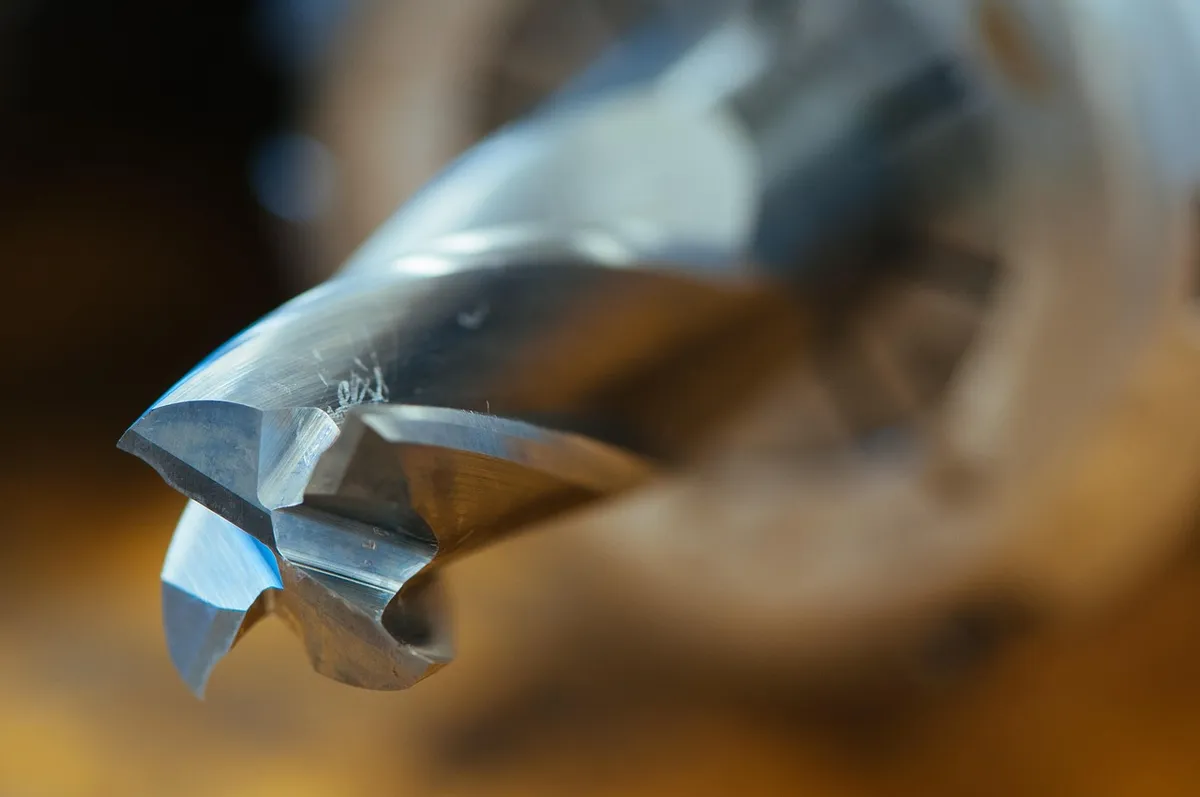
Para una correcta implementación, siga estos pasos: 1. Identificar el material de trabajo para seleccionar el ángulo de punta adecuado. 2. Verificar que el diámetro de la herramienta sea compatible con la profundidad de perforación requerida. 3.
Comprobar que la herramienta sea capaz de mantener la estabilidad según su relación diámetro-longitud. 4. Realizar una inspección visual de la integridad de la punta tras el primer uso.
La precisión quirúrgica en la fabricación de placas de circuito requiere el uso de brocas de carburo sólido debido a la dificultad de ajustar puntas en diámetros inferiores a 1 mm.
- La evolución de la fabricación de herramientas de corte ha permitido pasar de puntas genéricas a soluciones altamente especializadas.
- En este análisis, exploraremos la transición hacia herramientas de carburo sólido, la importancia de los ángulos de punta para distintos materiales y las dimensiones críticas de la fabricación punta.
- Un operario sostiene una broca diminuta sobre una mesa de trabajo, comparándola con una herramienta mucho más robusta.
Artículos relacionados
Preguntas frecuentes
¿Cuál es el uso principal de las brocas de 118 grados?
¿Qué sucede si se usa un ángulo de 90 grados en materiales duros?
Publicaciones relacionadas
¿Cómo afecta el cambio de nombre a la identidad de una marca?
¿Cómo se gestionan las adquisiciones herramientas industriales?
¿Cómo se transformó la distribución de herramientas de madera?
Plataforma integridad junta precisa: guía de integración de datos
Publicaciones populares

Aspiradoras 2026: 4 pasos para elegir la herramienta ideal
¿Cómo afecta el cambio de nombre a la identidad de una marca?
¿Cómo se estructura la adquisición de herramientas profesionales?
Comentarios 0